我司采用砂型立浇浇注工艺:将特定1:1完整木制(或金属)模具放置在型箱内,机械臂自动搅拌宝珠砂辅以树脂油、固化剂等特种配合砂充箱,得以固定成型。我司所采用的造型用砂为宝珠砂,其耐火度可达1900摄氏度,PH值呈中性,属于铝硅系耐火材料,且该铸造砂集中了流动性好,透气性强,热导率大,稳定性强,沙粒不易开裂等优点,能够满足各种金属及合金铸造的复杂要求。充型固化后翻箱取出模具,涂刷锆英粉酒精涂料2遍以上再辅以明火,去除酒精同时将涂料杂质燃烧,形成型腔表面坚固的耐火层,得到砂型真空浇铸内腔。检查型腔涂层表面平整和光滑度,有涂层不光滑处,采用砂纸沙平,杜绝有影响铸件本身光洁、夹砂、气孔等隐患。配合浇道和发热冒口,型箱合拢后站立浇铸,从而保证每个铸件没有气孔、缩松、多肉等铸造缺陷。
冶炼材料熔炼配方:依据图纸要求的材质化学成分配置各种元素,确保各化学成分达标,坚决杜绝采用返回料冶炼。所有成分采用合金元素+Q235组成,铬元素采用进口低硅铬铁,确保综合炉前样、成品样Si含量低于0.35以内(高碳高铬材料忌讳Si含量偏高)。熔炼铁水出炉温度控制在1550°C,倾倒铁水前,钢包放置不低于1%铝丝或其他脱氧材料,以便钢液脱氧,清除铁水浮游垃圾,从出炉至浇铸,控制铁水孕育时间不低于2分钟。
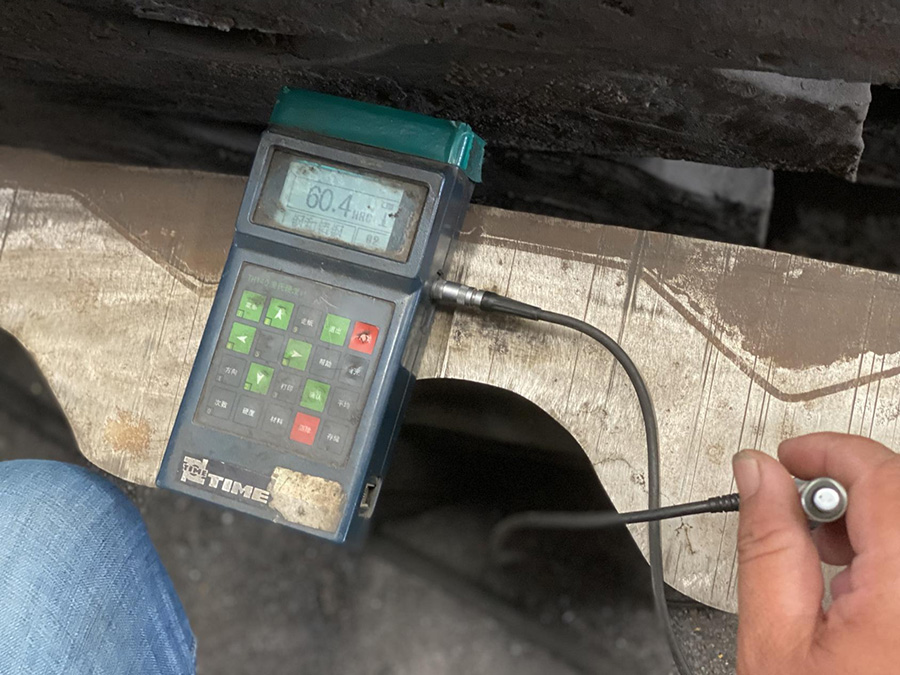
衬板热处理工艺说明:我司保证上述该工艺从制模、翻砂、浇铸、打磨、热处理、打包全套工艺流程均在我司内部生产区域完成,有效及时监督、保证质量。热处理采用炉框装炉办法,确保工件与工件之间间隙均匀,工件在炉框内稳固,和工件预防变形措施;修订热处理阶段升温、保温工艺和出炉时间、出炉温度,每炉热处理升温保温流程除有电子版外,须有详细的螺旋记录纸打印并交付质检部门留存,并载明时间和工件数量;出炉至风机时间控制在15″内,打开风机,缓慢旋转装箱炉框,让工件四面均匀冷却。工件冷却到常温后,3小时内装框进行俩次400°回火,消除工件内部应力;最后检查工件表面硬度、缺陷,硬度每件检查不低于4个检查点,合格产品进行后续抛丸包装。
电话
Copyright © 2021 All Rights Reserved 版权所有 ·江苏国泰机械制造有限公司 备案号: 苏ICP备2022004823号-1
 苏公网安备32128202000697