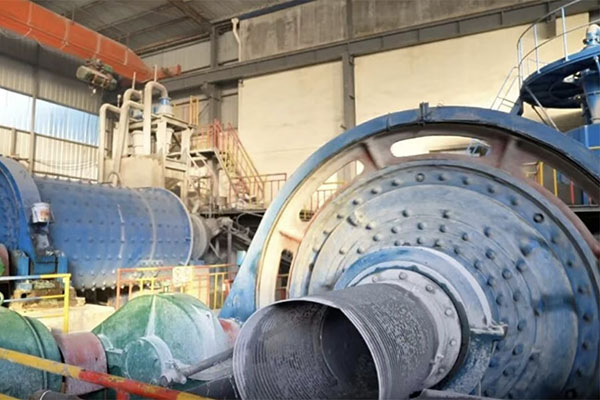
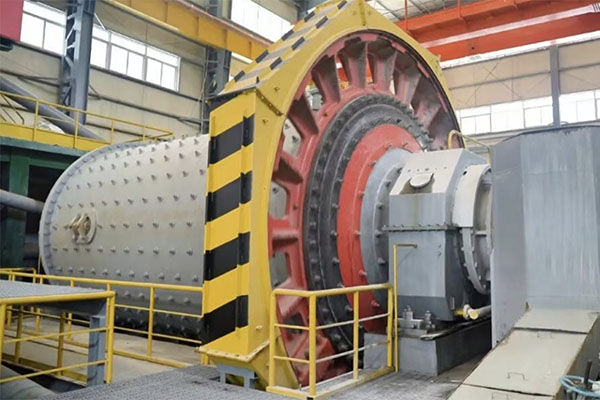
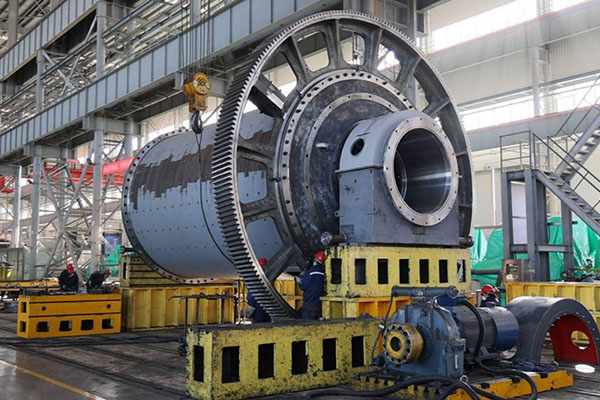
前段时间驻场某日处理2000吨的铅锌选厂,现场为了调细0.5个百分点的磨矿细度,只给磨机每小时多加了不到5吨补水量,调整幅度不到7%。 可三天不到,浮选泡沫开始发黏跑槽、精矿品位掉了2个百分点、尾矿金属还持续走高。所有人都扎去浮选工段调药剂、调充气,折腾了整整一周,指标越调越乱。 最后追根溯源,祸根就是那看似不起眼的5吨水。
很多选厂觉得磨矿调点水量、调点浓度是“小事”,影响只在磨矿工段。实际上,选矿是连续的链式系统,前端参数动一点,会沿着工艺链一路传导,等发现后端指标乱了,很少有人会想到根源在磨矿的一个小调整。
对于闭路磨矿-浮选串联流程,前端参数一旦超出工艺窗口,影响会沿着工艺链逐级放大,最终传导至最终产品指标。
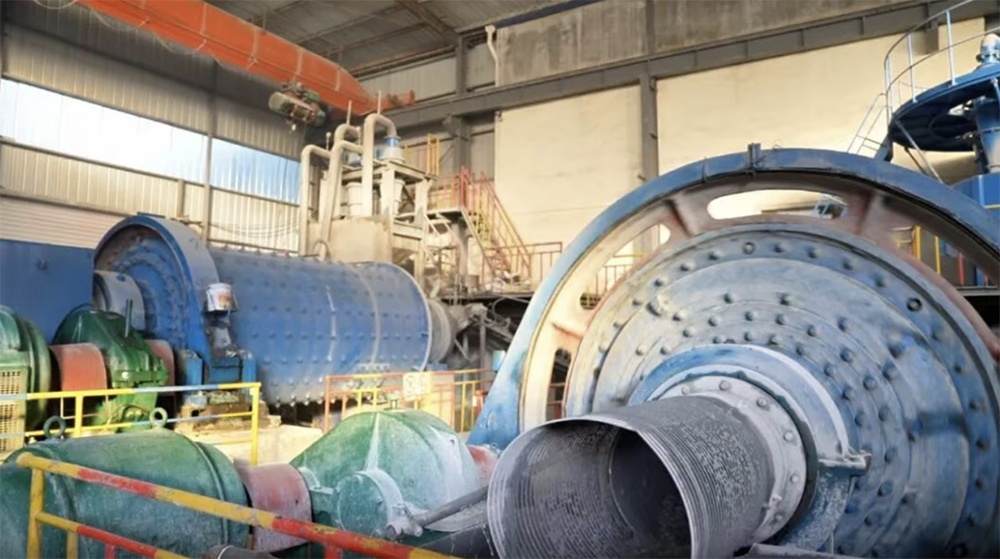
调水量看似只改变了水的占比,实际上直接改变了磨矿浓度,进而牵动磨矿效率、产品粒度和排矿速度同步变化。
先明确工艺前提:常规有色金属闭路磨矿的最佳固体质量浓度通常在65%~75%;当磨矿浓度偏离设计最佳区间±5%以上,就可能引发明显的细度与效率波动。
现场可见变化:
1. 磨机运行声音改变,冲击感变弱,整体声音发闷;
2. 排矿速度加快或减慢,矿浆浓度明显变稀或变稠;
3. 磨矿细度波动:加水过多容易跑粗,加水不足容易过磨、细泥增加。
连锁影响:
1. 浓度偏高:矿浆黏性增大,钢球冲击能量被缓冲,磨矿效率下降、产品细度偏粗;
2. 浓度偏低:矿浆变稀,对介质的缓冲包裹作用减弱,钢球“空打”磨损加剧;物料流速加快、停留时间过短,极易导致未磨透的粗颗粒被冲刷出磨,破坏设定的磨矿平衡。
很多人调水量只想调细度,忽略了浓度变化同时会改变排矿速度、返砂量和磨矿循环状态,相当于一次动了多个变量。
磨矿排矿的浓度、细度变了,旋流器的入料条件就变了。原本匹配的旋流器参数,会跟着失衡。
现场可见变化:
1. 旋流器溢流细度偏离原有水平,跑粗或者跑细;
2. 返砂量变化,磨机循环负荷改变,进一步放大磨矿波动;
3. 溢流矿浆浓度偏离设计区间,直接影响后续浮选进料。
连锁影响:
浓度升高后矿浆黏度显著增大,颗粒沉降阻力增加,粗颗粒沉降速度变慢,容易被液流夹带进入溢流,造成分级效率下降、溢流跑粗。
反之,若磨矿加水不足、浓度过高,传导路径则为:磨矿排矿变慢→旋流器给矿浓度升高→溢流跑粗、粗颗粒增加→浮选有用矿物解离不足,回收率下降,同时粗颗粒易刮槽,泡沫层稳定性变差。
更关键的是,这种波动还会通过返砂形成闭环逐级放大:比如磨矿加水过多→浓度降低→排矿速度加快→旋流器给矿浓度下降→溢流粒度变细、返砂量减少→磨机循环负荷降低→磨矿浓度进一步下降……最终最初的小幅水量调整,被循环放大成全流程的显著波动。
这一步的波动最容易被忽略——很多人只看磨矿细度“差不多”,就觉得分级没问题,但浓度和粒级分布的变化,已经给浮选埋下了隐患。
等到浮选出现泡沫异常、品位下降,多数人直接盯着浮选药剂使劲,但其实根源早在磨矿和分级环节就已经埋下了。
现场可见变化:
1. 泡沫状态改变:发黏、跑槽、选择性下降;
2. 精矿品位波动走低,尾矿品位逐步升高;
3. 药剂单耗上升,但指标没有同步改善。
连锁影响:
入选矿浆的浓度、细度、细泥占比,是浮选药剂制度匹配的基础。前端条件变了,原有药剂加量就不再匹配:
1. 溢流跑粗、粗粒增加:有用矿物解离不足,回收率下降,精矿品位难达标;
2. 细泥增多、浓度偏低:细泥比表面积大,会过量吸附浮选药剂,不仅推高药剂单耗,还会让泡沫黏度升高、发黏发脆,脉石颗粒容易被泡沫夹带进入精矿,导致浮选选择性下降、精矿品位持续走低。
行业通用参考:入选矿浆浓度偏离设计值±10%,原有药剂制度就会出现明显不匹配,泡沫状态与精矿指标会相继出现异常。这就是典型的前端生病,后端吃药——只调浮选药剂,不解决前端根源,自然越调越乱。
遇到全流程指标异动,不要上来就调浮选、加药剂。按从源头到末端的顺序排查,少走弯路。
第一步:先核对磨矿端参数
重点检查:磨机补水量、给矿量、磨矿浓度、排矿细度
判断标准:浓度是否在设计最佳区间±3%以内,细度波动是否超过±2个百分点
处置原则:若参数偏离,先逐步回调至原基准,稳定2~4小时后观察后端指标,禁止一步回调到位
第二步:再查分级环节状态
重点检查:旋流器给矿浓度、给矿压力、溢流细度、返砂比
判断标准:给矿浓度波动≤±3%,返砂比波动≤±20%
处置原则:优先稳定给矿浓度,再微调压力,不要直接调整沉砂嘴尺寸
第三步:再核浮选工况匹配
重点检查:浮选入选浓度、矿浆细度、泡沫黏度、液面高度
判断标准:入选浓度与设计值偏差不超过±5%
处置原则:根据浓度变化按比例微调药剂用量,单次调整幅度不超过10%
第四步:最后调整药剂制度
核心原则:前端工况未稳定前,禁止大幅调整药剂;优先调整捕收剂用量,再调整抑制剂、起泡剂
处置原则:稳定前端后,根据泡沫状态与品位指标,分选矿是一套串联的系统,不是各自独立的工段。磨矿作为流程源头,动一个参数,影响会沿着工艺链一路传导到最终产品。
有三句话很值得现场记住:
磨矿动的是水量,乱的是全流程的平衡。
前端生病后端吃药,是选矿指标越调越乱的根源。
选矿是串联系统,源头差一点,末端差一截。
很多时候指标越调越乱,问题就出在:只盯着后端异常调参数,不往前追根源。
如果你家选厂也经常遇到指标莫名波动、越调越乱的情况,很可能是忽略了前端参数的连锁传导。天道矿产品研究院可开展全流程的参数匹配诊断,从磨矿到浮选梳理清楚各工段的传导关系,找准波动根源,把指标稳下来。
毕竟,能从源头解决的问题,没必要在后端反复折腾。
电话
Copyright © 2021 All Rights Reserved 版权所有 ·江苏国泰机械制造有限公司 备案号: 苏ICP备2022004823号-1
 苏公网安备32128202000697