浮选车间早班刚交班,中控屏上尾矿品位线突然往上蹿,精矿品位跟着往下掉,不到半小时,回收率已经出现明显下滑。现场很多人的第一反应,是赶紧补捕收剂、调充气量、压浮选液面,一通操作下来,泡沫状态反而更乱,指标非但没拉回来,波动得更厉害了。这种情况在选矿厂并不少见:所有异常都显现在浮选,病根却藏在磨矿工序。
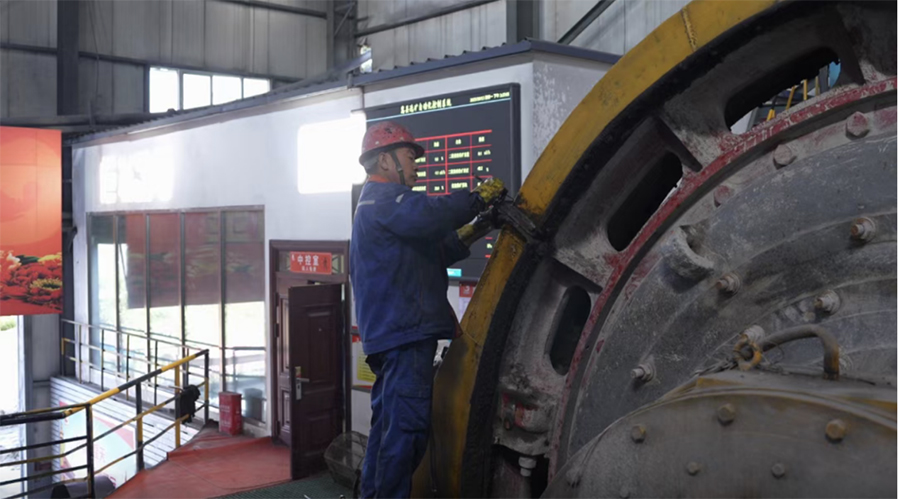
磨矿分级是浮选的重要前置环节,它会直接影响入选矿浆的粒度组成、矿物解离程度和浓度状态,也可能改变细泥在系统中的分布。前面的工序出了偏差,后面浮选再怎么精细调整,都相当于在错误的基础上修修补补,很难见效。
今天我们就从现场实操角度,讲清楚:遇到浮选指标突然变差,怎么快速判断是不是磨矿的问题,优先排查哪几个信号,以及对应的调整边界在哪里。
如果遇到浮选指标无明显诱因突然下滑,先别急着改动浮选参数,建议按这个顺序先扫一遍磨矿工序,快速建立初步判断:
1.先查旋流器溢流细度:有没有突然跑粗、细度档位出现明显偏移
2.再看磨矿排矿浓度:是不是比日常值出现明显偏稀或偏稠
3.再核返砂量与磨机负荷:返砂有没有骤增,磨机声音、电流有没有异常波动
4.最后观察溢流状态:有没有跑浑、黏性变大、细泥偏多的情况
如果磨矿侧同时出现两项或以上异常,而且与浮选指标变化在时间上基本同步,就应该优先排查磨矿—分级系统。
1.溢流突然跑粗:最常见的“磨矿传导”信号。这是现场最容易碰到的一类情况:磨矿溢流中粗粒级比例上升,进入浮选后,尚未充分解离的连生体比例可能增加;同时粗粒的有效碰撞、附着及泡沫携带条件发生变化,从而可能造成有用矿物损失,看起来就像是浮选回收率掉了。
判断信号:不是细度缓慢下滑,而是短时间内突然跑粗;对应浮选侧会出现泡沫发脆、尾矿夹带明显粗粒,且精矿品位下降速度较快。如果细度只是缓慢变化,应结合给矿性质、给矿量、磨机负荷、钢球级配及分级效率综合判断,不能仅凭细度变化就归因于钢球磨损。
常见原因:
1. 旋流器沉砂嘴磨损后,沉砂排出状态和分级条件可能发生变化,严重时会造成粗粒进入溢流增多
2. 旋流器给矿压力突然波动,分级平衡点被打破
3. 磨机钢球补加不及时,球荷不足,磨矿能力下降
4. 返砂比失衡,循环负荷突然变大,磨机处理负荷超出合理范围
调整思路:先查旋流器易损件,沉砂嘴磨损超标的及时更换;再校核给矿压力,稳定在工艺要求区间;如果都没问题,再去核查磨机钢球充填率和级配。
边界提醒:如果设备参数基本稳定,而原矿粒度、矿石可磨性或矿物组成发生变化,也可能造成产品粒度变化。此时不能简单通过调整磨机参数解决,应先确认矿石性质变化。
2.磨矿浓度突变:浮选指标乱的隐形诱因。很多人容易忽略浓度的影响:磨矿排矿浓度发生变化后,如果这种变化进一步传递到浮选给矿,就可能改变矿浆固体含量、药剂与矿物的作用条件以及浮选槽内的实际停留状态。浮选岗位还按原来的药量加,相当于工艺条件已经发生偏移,指标自然会乱。
判断信号:与本厂稳定生产时的历史基准相比,磨矿排矿浓度出现明显超出日常波动范围的变化;同时浮选泡沫出现无诱因的发黏或跑槽,药剂制度没改,但泡沫状态和选择性明显变差。
常见原因:
1. 给矿量波动大,断矿或冲矿导致浓度骤变
2. 磨矿新水添加自控失灵,水量失控
3. 原矿含水量突然变化,比如雨季矿石带水增多
调整思路:先稳定给矿量,保证磨机给料均匀;再校准磨矿浓度自控系统,将浓度稳定在合理波动范围内。浓度稳了,浮选的药耗和泡沫状态通常会自行回归一部分,之后再微调浮选参数即可。
边界提醒:如果磨矿浓度长期稳定,波动幅度很小,就不要把原因往浓度上靠,重点排查其他因素。
3.返砂量异常:磨矿循环状态的“晴雨表”。返砂量是观察磨矿—分级循环状态的重要信号。返砂突然增加,说明系统的循环状态发生了变化,但原因未必只有磨机能力不足。大量较粗物料返回磨机后,会增加循环负荷,使磨机有效处理能力受到影响,解离度不够的连生体进到浮选,既难有效上浮也难彻底与脉石分离,最终导致尾矿品位居高不下。
判断信号:返砂量短时间内明显增大,磨机声音发闷、电流出现异常波动;对应浮选侧尾矿品位持续偏高,单纯增加捕收剂后,尾矿指标仍没有明显改善,精矿品位还容易掉。
常见原因:
1. 原矿硬度、可磨性突然变化,磨机负荷超出设计能力
2. 钢球补加不及时,或级配不合理,大球不足
3. 磨机格子板堵塞,排矿不畅
4. 循环负荷失衡,返砂比超出合理范围
5. 旋流器分级条件变化,沉砂量异常增加
调整思路:在确认给矿波动、设备状态及安全生产条件允许的情况下,可结合生产控制要求适当调整给矿量,并观察循环负荷变化;再检查格子板是否堵塞、钢球充填率是否达标。不要一看到尾矿高就往浮选加药,连生体的问题靠加药解决不了。
边界提醒:如果返砂、磨机电流及其他磨矿参数均稳定,则磨机负荷异常的可能性相对降低,但仍需结合产品粒度和分级效果进一步确认。
4.细粒级骤增:浮选“发黏”的源头未必是过磨。浮选泡沫发黏、精矿带脉石、尾矿品位高但以细粒为主,很多人第一反应是浮选药剂不对,其实细泥增加的来源有很多:原矿天然细泥、矿物风化蚀变产生的细粒、破碎过程产生的细粒、磨矿过程的选择性粉碎、过磨,以及分级效率变化造成的细粒循环累积,都可能导致入选矿浆细粒级偏高,罩盖在矿物表面,既消耗药剂又破坏选择性。
判断信号:磨矿溢流看起来偏细,细粒级含量明显增加,但溢流跑浑、黏性大;对应浮选泡沫发黏、精矿夹杂多,尾矿品位高但以细泥为主,调整药剂效果差。
常见原因:
1. 实际磨矿产品中细粒级比例持续偏高,存在过磨可能
2. 原矿泥化严重,磨矿加剧了细泥在系统中的循环
3. 旋流器分级效率低,细粒级在循环中累积
调整思路:如果确认存在过磨,应从磨矿分级条件入手减少无效细粒产生,适当放宽磨矿细度下限,优化旋流器运行参数,提高分级效率;如果确认细泥主要来自原矿泥化,应结合矿物组成、泥化特征和浮选试验,选择合适的分散、脱泥或矿泥处理措施,不能仅凭现场泡沫状态直接确定药剂。
边界提醒:如果细泥主要是原生泥化造成的,磨矿端并不能从根本上减少细泥产生,应转向矿石性质分析和针对性矿泥处理方案。
现场最容易犯的错,就是一出问题就盯着浮选调。这里不做简单的“二选一”判断,而是通过时间同步性、参数变化、检测数据和工艺响应四个维度,判断排查优先级。
1.更值得优先排查磨矿侧的特征
●浮选指标突然变化,而非缓慢波动
●磨矿粒度、浓度、返砂等参数同步异常
●浮选操作参数(药剂、充气、液面)基本稳定
●现场粒度检测能够验证磨矿产品的变化
2.更值得优先排查浮选侧的特征
●磨矿产品粒度、浓度和循环负荷稳定
●浮选给矿性质基本稳定
●药剂制度、充气、液位等出现变化或异常
●泡沫层状态和精矿、尾矿指标同步异常
●浮选试验或现场调整能够观察到明显指标响应
最后给大家提几个实操层面的建议,遇到指标波动时少走弯路:
1.先锁数据再排查:出问题先把当时的磨矿、浮选全流程参数定格,同时记录异常发生时间,把异常发生前后的趋势曲线一起调出来,不要上来就调,调完了反而找不到根源。
2.优先查上游同步异常工序:优先检查与异常在时间上同步且处于上游的工序,不要机械地从破碎到浮选挨个排查,也不要一出问题就只盯着浮选槽。
3.尽量一次只调一个变量:在条件允许时,尽量一次只改变一个主要变量,并记录调整前后的指标响应,避免多变量同时调整导致无法判断效果。
4.建立本厂的正常工况基准表:每个选厂的矿石、设备、流程都不一样,建议记录本厂稳定生产时的给矿量、磨矿浓度、旋流器压力、溢流粒度、返砂量、浮选给矿浓度、药剂添加量、泡沫状态、精尾矿品位及回收率等参数,形成自己的基准表,出问题一对比就清楚。
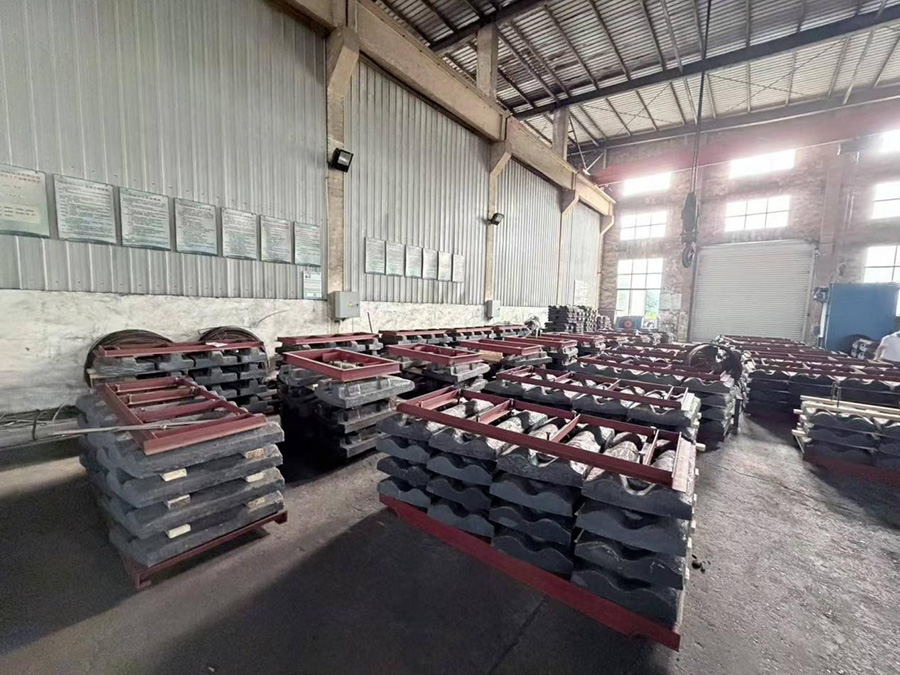
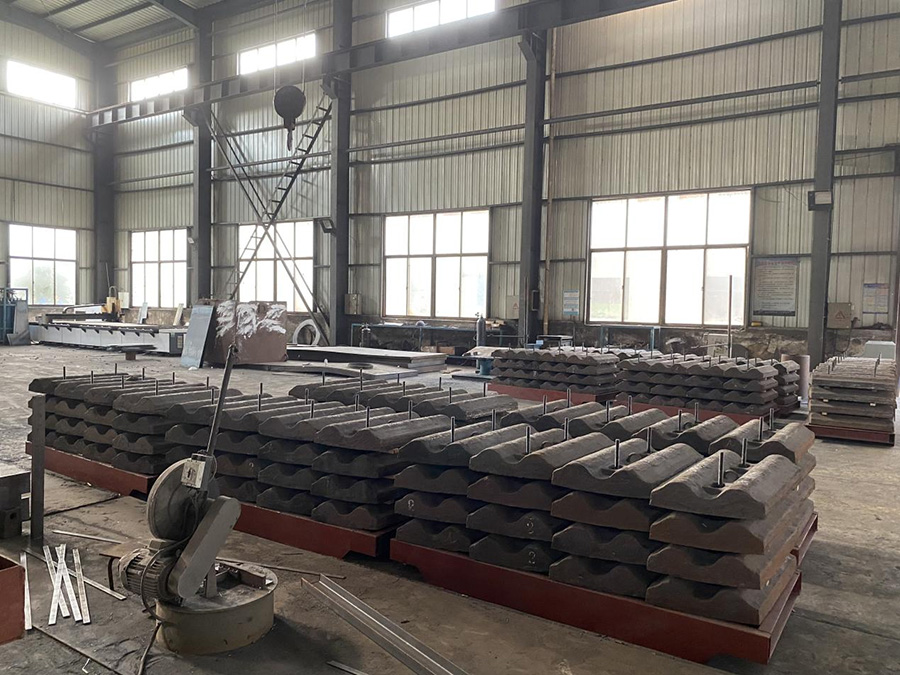
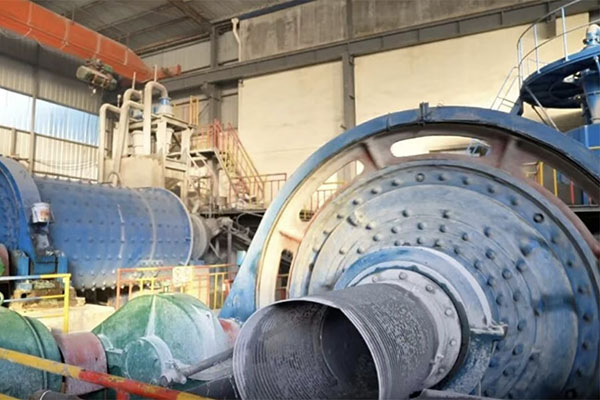
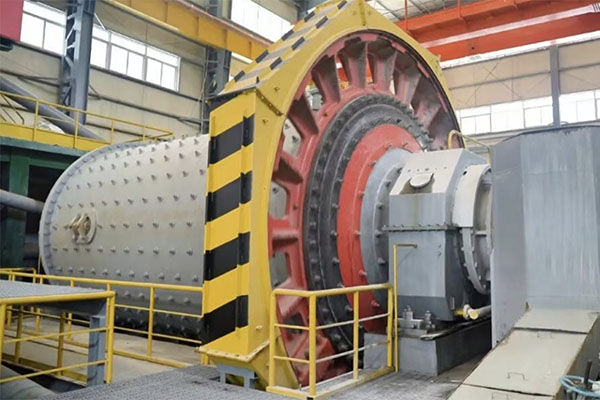
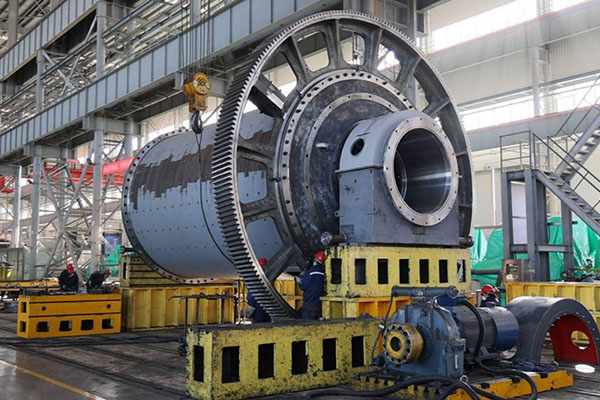
5.选用双金属耐磨复合衬板:为了保证磨机磨矿连续的稳定性,选择一种正确且耐用的磨机衬板是理想的选择,我公司(江苏国泰机械制造有限公司)制造的双金属耐磨复合衬板正是适用于选矿磨浮阶段的磨机备件:其由通过砂型立浇浇铸工艺,辅以树脂油、固化剂等特种配合砂充箱,定制1:1完整木制(或金属)模具铸造。我司(江苏国泰机械制造有限公司)独立研发并生产的双金属耐磨复合衬板,其整体硬度达到HRC 58~62,因为双金属耐磨衬板整体硬度高,且冲击韧性更强,不会有合金钢衬板易断等缺点;且双金属衬板在球磨机上应用多为波形衬板,不存在橡胶衬板吸能的缺点,能够最大能量反馈给钢球,达到磨矿效率的稳定提升,提升磨机的台式产能的同时,也能够为选矿厂减少停机和维护成本。在选矿厂磨机的选择上,没有大小的局限性,可以广泛应用于各个类型磨机(格子磨,溢流磨)和大型磨机。尤其是在大型4.8米以上的磨机中,因为拆除和安装衬板是非常费时费力的,且现代社会中,劳工的用工成本也是较大的,所以选择一套耐磨且使用周期长的衬板是非常重要的。江苏国泰机械制造有限公司生产的双金属耐磨复合衬板的使用周期是高锰钢衬板的两倍及其以上,是合金钢衬板的使用周期的1.5倍及其以上,并且在大型磨机应用案例中,已经明显反应出:使用江苏国泰机械制造有限公司生产的双金属耐磨复合衬板,能够明显的比原先使用高锰钢衬板时候更提高磨机下矿量,且降低磨机电流损耗,而且降低球耗,做到真正的为选矿企业降本增益。
电话
Copyright © 2021 All Rights Reserved 版权所有 ·江苏国泰机械制造有限公司 备案号: 苏ICP备2022004823号-1
 苏公网安备32128202000697